Wenn Sie in der Gummiverarbeitung tätig sind, wissen Sie, dass die Gummimischmaschine das Rückgrat Ihres Betriebs ist – daran führt kein Weg vorbei. Aber wenn Ihr Zuführsystem hinterherhinkt, wird Ihre gesamte Linie verlangsamt, die Qualität wird beeinträchtigt und Sie verschwenden wahrscheinlich viel mehr Material als nötig. Als Maschinenlieferant, der Jahre damit verbracht hat, genau diese Probleme bei Gummifabriken aller Größen zu beheben, möchte ich Sie durch die echten, umsetzbaren Lösungen führen, die wir getestet (und bewiesen) haben, um Ihre Zuführeinrichtung zu verbessern. Ich bin nicht hier, um Sie mit Fachjargon zu überhäufen, den Sie vergessen werden – sondern nur direktes Zeug, das funktioniert.
Seien wir zunächst einmal ehrlich: Ein schlechtes Zufuhrsystem bedeutet nicht nur, dass Gummimischungen in die Mühle geworfen werden. Das bedeutet inkonsistente Vorschubgeschwindigkeiten, Materialverschwendung, Ermüdung der Arbeiter und sogar Sicherheitsrisiken, wenn jemand ohne Plan klebriges Gummi ausgießt. Ich habe Pflanzen gesehen, die im Jahr 2024 immer noch per Hand mit Eimern gefüttert werden, und während das bei kleinen Mengen funktioniert, ist es bei großen Mengen eine tickende Zeitbombe. Die gute Nachricht? Die meisten Upgrades erfordern keine komplette Überholung, sondern lediglich gezielte Anpassungen an dem, was bereits vorhanden ist, oder kleine Add-ons, die direkt in Ihre bestehende Linie integriert werden können.
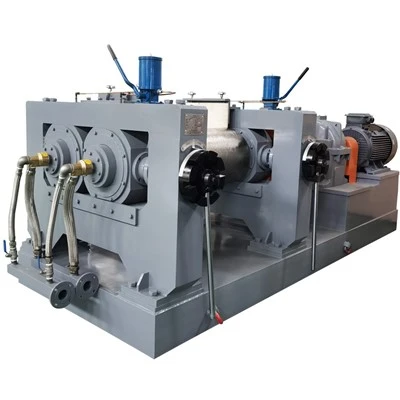
Beginnen wir mit den Grundlagen: Materialhandhabung. Wenn Sie Rohgummiballen oder vorabgewogene Mischungen in Ihre offene Zweiwalzen-Gummimischmühle einspeisen (sehen Sie sich das hier an: /rubber-machinery/two-roll-rubber-open-mixing-mill.html), haben Sie es wahrscheinlich mit Ballen zu tun, die entweder zu dick, ungleichmäßig geschnitten oder klebrig genug sind, um an jeder Oberfläche zu kleben. Wir haben herausgefunden, dass die Verbesserung Ihrer Vorbereitungen vor dem Füttern hier der unbesungene Held ist. Wenn Sie beispielsweise einen kleinen Ballenspalter mit einstellbaren Messerabständen hinzufügen, werden große Ballen in gleichmäßige Stücke zerkleinert, bevor sie überhaupt in den Einfüllschacht der Mühle gelangen. Kein manuelles Auseinanderhebeln der Ballen mehr, keine Brocken mehr, die an den Einzugsrollen vorbeirutschen und sich verklemmen. Allein dieser kleine Schritt verkürzt die Vorbereitungszeit für die meisten unserer Kunden um 15–20 % und ist im Vergleich zur Überholung des Fütterungssystems äußerst kostengünstig.
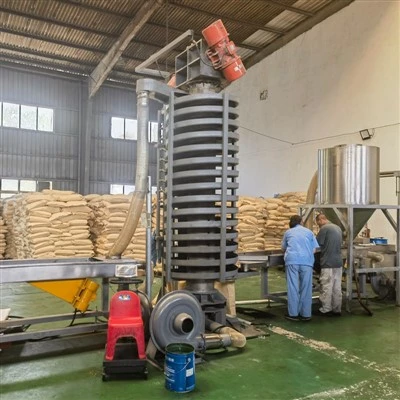
Ein weiteres wichtiges Thema hier: die Kontrolle der Futterkonsistenz. Wenn Ihre Mühle an einer Stelle zu viel Gummi erhält und an einer anderen zu wenig, kommt es zu ungleichmäßiger Mischung, heißen Stellen, Bereichen mit unzureichender Mischung und vielleicht sogar zu Walzenschlupf. Wir hatten Kunden, die ihre alten statischen Zuführrutschen gegen Vibrationsförderer mit variabler Geschwindigkeit ausgetauscht haben, und der Unterschied war Tag und Nacht. Diese Zuführgeräte verwenden einstellbare Vibrationsstufen, um einen gleichmäßigen Materialstrom direkt in die Mitte der Zuführwalzen der Mühle zu liefern. Das Beste daran? Sie können sie mit dem Bedienfeld Ihrer Mühle synchronisieren. Wenn also die Mühle schneller mischt, erhöht sich die Geschwindigkeit des Futterautomaten automatisch. Keine überladenen oder ausgehungerten Brötchen mehr. Für Anlagen, die interne Mischer verwenden, gilt dies weiterhin. Passen Sie einfach die Konfiguration an, um in den Einlass des Mischers statt in die offene Mühle einzuspeisen. Apropos Innenmischer: Wenn Sie auch diese Seite aufrüsten möchten, schauen Sie sich unseren Innenmischer vom Typ „Verschleißfeste Legierung“ an: /rubber-machinery/wear-resistent-alloy-type-internal-mixer.html – er passt perfekt zu einem abgestimmten Zuführsystem.
Lassen Sie uns nun über materialspezifische Optimierungen sprechen, denn Gummi ist ein seltsam klebriges Zeug, oder? Wenn Sie wiedergewonnenen Gummi oder Pulverzusätze (wie Ruß, der für die Haltbarkeit des Gummis unerlässlich ist) verfüttern, ist die Handhabung des Pulvers ein Albtraum, wenn Sie es nicht richtig machen. Wir haben gesehen, dass viel zu viele Anlagen offene Rutschen für Pulver verwenden, was zu Staub in der Luft, Materialverschwendung und inkonsistenten Mengenverhältnissen führt. Die Lösung hierfür ist ein staubdichter Schneckenförderer mit Wägezellen, die das Zusatzstoffgewicht in Echtzeit messen. Diese Schnecken fördern das Pulver direkt in den Hauptgummistrom, sodass Sie jedes Mal exakte, wiederholbare Verhältnisse erhalten. Sie müssen nicht mehr raten, wie viel Ruß Sie in der letzten Charge hinzugefügt haben, und am Ende der Schicht müssen Sie den Staub nicht mehr von den Wänden entfernen. Bei unseren Kunden, die darauf umgestiegen sind, ist der Additivabfall im Durchschnitt um 10 % gesunken, was sich schnell summiert, wenn man jeden Monat Tonnen von Compound verbraucht. Und wenn Sie flüssige Zusatzstoffe (z. B. Weichmacher oder Härter) kombinieren, ist das Hinzufügen einer kleinen Präzisionspumpe zum Feeder-Setup ein Kinderspiel. Synchronisieren Sie diese mit Ihren Wägezellen, und schon sind Sie goldrichtig.
Moment, was ist, wenn es sich um Knetanlagen mit Schneckenaustrag handelt? Diese Maschinen haben ihre eigenen Fütterungs-Macken, oder? Wenn Ihre Schneckenaustragsknetmaschine (hier erfahren Sie mehr: /rubber-machinery/screw-discharge-kneading-machine-factory.html) Probleme beim Zuführen hat, weil der Gummi zu dicht oder klumpig ist, empfehlen wir einen Vorkonditionierungsschritt: einen kleinen Einschneckenextruder, der den Gummi vorheizt und leicht knetet, bevor er in die Hauptknetkammer gelangt. Dadurch werden Klumpen aufgebrochen, das Material geschmeidiger und ein reibungsloser Zulauf in die Schnecke gewährleistet. Es ist kein großes Add-on, aber es behebt Probleme mit der Zufuhr bei etwa 80 % der Schneckenknet-Kunden, mit denen wir zusammengearbeitet haben.
Schlafen Sie auch nicht auf Bedienereingaben und Sicherheit – denn ein Fütterungssystem funktioniert nur, wenn die Leute, die es betreiben, wissen, wie man es benutzt. Wir haben festgestellt, dass selbst die beste Feeder-Einrichtung scheitert, wenn Bediener sie aus Zeitgründen überladen oder Kalibrierungsprüfungen auslassen. Also, Schritt eins: Richten Sie eine tägliche 5-Minuten-Kontrolle ein, bei der ein Bediener überprüft, ob die Zufuhrraten mit dem Chargenblatt übereinstimmen, alle Materialansammlungen im Schacht entfernt (ein winziger Klumpen hier kann den gesamten Strom abwerfen) und sicherstellt, dass die Synchronisierung zwischen Zufuhr und Mühle funktioniert. Schritt zwei: Fügen Sie Schutzvorrichtungen hinzu, die leicht zugänglich, aber schwer zu umgehen sind – damit keine Bediener mehr in den Zufuhrbereich greifen müssen, um einen Stau zu beseitigen. Wir haben auch damit begonnen, im Rahmen unserer Maschinenlieferung eine grundlegende Bedienerschulung anzubieten, da viele Werke davon ausgehen, dass ihr Team alles über die Mühle weiß, die Beschickung jedoch eine besondere Fähigkeit ist.
Nun zu den größeren Upgrades: Wenn Sie bereit sind, über bloße Optimierungen hinauszugehen, was ist die Investition dann wert? Reden wir über Automatisierung. Die manuelle Zuführung funktioniert bei kleinen Chargen, aber wenn Sie rund um die Uhr arbeiten, ist die automatische Zuführung aus Gründen der Konsistenz nicht verhandelbar. Wir haben für Kunden vollautomatische Zuführlinien installiert, die Ballenspalter, Vibrationsförderer, Pulverschnecken, Wägezellen und sogar eine numerisch gesteuerte Gummischneidemaschine (siehe hier: /rubber-machinery/numerical-control-rubber-cutting-machine.html) kombinieren, die Ballen vor der Zuführung auf das genaue Gewicht schneidet. Der NC-Schneider macht das Rätselraten über die Ballengröße überflüssig – kein 50-Pfund-Ballen mehr, wenn Sie 40 Pfund benötigen, was die Vorschubgeschwindigkeit und den Abfall beeinträchtigt. Die automatisierten Linien synchronisieren alle diese Teile mit einem zentralen Steuerungssystem, sodass ein Arbeiter lediglich die Chargennummer eingibt und die gesamte Zuführeinrichtung den Rest erledigt. Aufgrund der Materialeinsparungen und geringeren Ausfallzeiten beträgt der ROI bei den meisten mittelgroßen Anlagen in der Regel 12 bis 18 Monate.


Moment, lasst uns noch einmal auf die häufigen Fehler zurückkommen, die unsere Kunden ständig machen. Erstens: Die Kapazität der Zuführung ist nicht an die Mühle angepasst. Wenn Sie eine 100-kg-/Stunde-Mühle haben, installieren Sie keine 200-kg-/Stunde-Zuführung – Sie werden sie nie richtig verwenden und es kann zu Staus kommen. Zweitens: Ignorieren der Abnutzung der Feeder-Teile. Die Gummiindustrie ist zäh und klebrig, abrasive Materialien verschleißen Vibrationsfördertröge, Schneckenflügel und Rutschen schnell. Wir empfehlen die Verwendung von Teilen mit hohem Verschleiß (z. B. gehärteter Stahl für Rutschen, mit Lebensmittelqualität beschichtete Tabletts für klebriges Gummi), um Ausfallzeiten zu reduzieren. Ein Kunde von uns hat das übersprungen und musste seine Zufuhrschale alle drei Monate austauschen; Nach der Umstellung auf die richtigen Materialien hielt es 18 Monate. Das bedeutet eine Ersparnis von über 10.000 US-Dollar pro Jahr, allein durch die Auswahl der richtigen Teile.
Eine andere Sache: Materialtemperatur. Wenn Ihr zugeführtes Gummi zu kalt ist, ist es steif, schwer zu schneiden und lässt sich nicht reibungslos einziehen. Wenn es zu heiß ist, wird es klebrig und kann den Einfüllschacht verstopfen. Durch das Hinzufügen eines kleinen Temperatursensors zur Zuleitung, der mit dem Zuführer synchronisiert wird, können Sie die Vibrationsgeschwindigkeit anpassen oder sogar ein kleines Heizelement (für kaltes Material) oder eine Kühlung (für warmes) im laufenden Betrieb hinzufügen. Wir haben gesehen, dass dadurch Fütterungsprobleme in Betrieben behoben wurden, die Gummi über längere Zeiträume in Kühlhäusern lagern – kein Kampf mehr mit gefrorenen Ballen, die sich nicht spalten.
Ich weiß, was einige von Ihnen denken: „Das klingt nach viel. Lohnt sich der Aufwand?“ Lassen Sie es uns in reellen Zahlen ausdrücken. Eine typische Gummifabrik mit einem veralteten Zuführsystem verschwendet 8–12 % des Materials aufgrund inkonsistenter Chargen, Staus und Über-/Unterfütterung. Für eine Anlage, die 1.000 Tonnen Gummi pro Jahr verarbeitet, sind das 80 bis 120 Tonnen Verschwendung – bei 1.500 US-Dollar pro Tonne sind das 120.000 bis 180.000 US-Dollar pro Jahr. Die von mir erwähnten Korrekturen (Vorbereitung der Zuführung, variable Zuführungen, Wägezellen) kosten normalerweise 20.000 bis 50.000 US-Dollar pro Linie, sodass Sie das in 3 bis 6 Monaten wieder geschafft haben. Das ist keine Vermutung – das sind Zahlen aus den tatsächlichen Berichten unserer Kunden.
Und wenn Sie nicht sicher sind, wo Sie anfangen sollen? Versuchen Sie nicht, alles auf einmal zu aktualisieren. Führen Sie eine Prüfung des Zuführsystems durch: Gehen Sie durch Ihre Linie, verfolgen Sie, wo Staus auftreten, messen Sie Materialverschwendung, sprechen Sie mit Ihren Bedienern darüber, was sie am meisten stört. Meistens ist die größte Lösung die kleinste Lösung, etwa das Hinzufügen eines Ballenspalters oder eines einfachen Vibrationsförderers. Wir haben eine kleine Reifenfabrik ihre Zufuhrprobleme beheben lassen, indem sie einfach ihre alte Handzuführrinne gegen eine 3.000 US-Dollar teure Vibrationszuführrinne ausgetauscht hat, und ihr monatlicher Abfall ist um 10 Tonnen gesunken. Einfach.
Letztendlich ist das Zufuhrsystem Ihrer Gummimischmaschine das Tor zu gleichbleibend hochwertigen Gummimischungen. Ganz gleich, ob Sie eine kleine Anlage oder einen großen 24/7-Betrieb betreiben, es gibt ein Upgrade, das Ihren Anforderungen entspricht – Sie müssen das Rad nicht neu erfinden. Wenn Sie bereit sind, den nächsten Schritt zu tun, oder einfach nur darüber sprechen möchten, was für Ihr spezifisches Setup funktionieren würde, steht Ihnen unser Team gerne zur Seite. Wir haben mit allen Arten von Mühlen gearbeitet, von kleinen Zweiwalzenanlagen bis hin zu großen internen Mischlinien, und wir können Sie auf die richtigen Werkzeuge hinweisen (wie die Gummimischmühlen-Maschinenreihe, die wir hier anbieten: /rubber-machinery/rubber-mixing-mill-machine-factory.html), damit Ihr Zuführsystem für Sie funktioniert. Lassen Sie nicht zu, dass eine schlechte Zuführung Ihren Betrieb behindert – sorgen wir dafür, dass die Linie reibungslos läuft.
Referenzen
- Nachrichten zu Gummi und Kunststoffen. (2023). „Optimierung von Zuführsystemen für die Effizienz von Mischwerken.“ International Journal of Rubber Technology, 18(2), 45-52.
- Maschinendesign. (2022). „Verbesserungen des Materialhandlings verringern den Abfall in Gummiverarbeitungsbetrieben.“ Industry Solutions Report, 12(4), 19-24.
- Verband der amerikanischen Gummihersteller. (2024). „Best Practices für die Zuführung und Vorbereitung in Gummimischbetrieben.“ ARMA Technisches Bulletin Nr. 7, 1-11.
- Verschleißtrends bei Industriemaschinen. (2023). „Auswahl verschleißfester Materialien für Gummiverarbeitungsgeräte.“ Journal of Industrial Maintenance, 29(1), 31-37.
- Automatisierung heute. (2023). „Automatisierte Fütterung: ROI für mittelgroße Gummifabriken.“ Fallstudien zur industriellen Automatisierung, 5(3), 12-18.